






Vi talte om trinene i forbindelse med produktion af neodymmagneter med nogle noter om, hvad dette antyder for rigtige magnetkunder.
1. Hovedmaterialer
Standardforbindelsen for størstedelen af Neodymium-magneter er Nd2Fe14B. Men i den virkelige produktion kan kædereaktionen være meget mere kompleks. Her er den generelt anvendte reaktion:
57 Fe + 8 B + 10 Fe2O3 + 7,5 Nd203 + 52,5 Ca -> Nd15Fe77B8 + 52,5 CaO
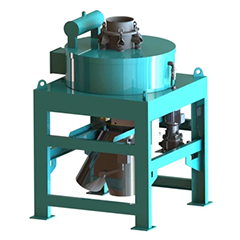
Støvsugerinduktionsvarmesystem
Hvad vi er nødt til at være opmærksom på er højere temperaturniveau magnetkvaliteter, ekstra | komponenter er inkluderet. Når små procentvise jern (Fe) ændres med Cobalt (Co), forøges magnetkraften ved forhøjede temperaturniveauer, men den iboende tvang vil være lavere. Hvis små dele af Neodymium (Nd) ændres med Dysprosium (Dy), forbedres den iboende koercivitet, men den maksimale effektelement (BHmax, et fremragende trin i en magnets magt) sænkes. Normalt bruger magnetproducenten både Co og Dy sammen. Så kraften og ydeevnen vil være stor.
2. Smeltning
For at beskytte produktet. I produktionen sker materialebehovet i et støvsugerinduktionsvarmesystem. Systemet opvarmes med elektriske virvelstrømme via det, støvsugeren kan gøre forurenende stoffer ud af produktionen.
3. Fræsning
For at gøre materialet til typisk 3 mm , magnetleverandør vil bruge jetfræsning omdanne rhas magnetiseringsret til et pulver med en rigtig lille dimension.
4. Tryk på

Tryk på handlinger
Pulveret skal presses sammen for at skabe en form, der har magnetiseringsorientering. I produktionen, benævnt "forstyrrende", presses pulveret med en matrice lige ind i et fast legeme ved forhøjede temperaturniveauer på ca. 725 ° C. Faststoffet placeres derefter i en 2. matrice, hvor det presses til en større form, der har at gøre med halvtreds procent, det er den første stigning. Dette udjævner den foretrukne magnetiseringsretning sammen med presseorienteringen. For nogle former er der tilgange, der består af en komponent, der skaber et elektromagnetisk felt gennem hele skubningen for at justere partiklerne.
5. Sintering
Sintring er en sædvanlig procedure inden for pulvermetallurgi. Hovedmaterialet presses ved forhøjede temperaturniveauer (så højt som 1080 ° C) under materialets smeltefaktor, indtil dets partikler er i overensstemmelse med hinanden.
6. Bearbejdning
De sintrede magneter reduceres til kundens ønskede form ved hjælp af en slibeprocedure. Meget mindre generelt fremstilles komplicerede former med elektrisk udladningsbearbejdning (EDM). Som et resultat af den høje materialepris opretholdes materialetab på grund af bearbejdning til et minimum. Der er faktisk ikke skabt pålidelige måder at genbruge affaldet på.
7. Belægning
De specifikke magneter er elektrobelægning med 3 materiale: nikkel & kobber & nikkel. Dette er vigtigt på grund af det faktum, at ikke-coatede neodymium-magneter er meget lette at "rustne", og de også hurtigt vil gå glip af deres magnetiske kraft i det daglige vidne.
8. Magnetisering
Nu har magneterne en bestemt retning
af magnetisering er de dog ikke magnetiserede. De sættes i en form (vi kaldte det også for en armatur), der helt sikkert vil vise magneten til et ekstremt elektromagnetisk felt i et kort øjeblik. Det er generelt en enorm spole af kabel omkring magneten (e). Magnetiseringsanordningerne bruger banker af kondensatorer såvel som en virkelig massiv spænding til at opnå så stor strøm i et split sekund.
9. Inspektion
Om kvaliteten af de resulterende magneter er inspektionen. For en række egenskaber.
p måleprojektor bekræfter målingerne. Belægningens tykkelse vil for at kontrollere det bruge røntgenfluorescens moderne teknologi til at kontrollere.
Hvad alt dette antyder for kunder af neodymmagneter
En magnet med nikkelbelægningen ridset væk og udsætter den rå NdFeB-magnet nedenfor
Neodymmagneter er skabt af pulvermetallurgiske teknikker. Deres funktion ligner meget keramisk i stedet for et metal. De er ikke praktisk bearbejdet, så vi foreslår ikke at forsøge at fremstille dem.
Neodymmagneter er ekstremt vanskelige og brudbare. Uanset metaludseende på deres nikkelbelægning er de ikke så stærke som stål. Hvis de er baseret på skarpe effekter, såsom at give dem mulighed for at banke lige ind i hinanden, kan de hurtigt gå i stykker eller skade. Behandling samt korrekt håndtering er nødvendig}.
Vi foreslår ikke presmonterede neodymmagneter. Magneter limes ofte i en lomme, der er lidt større end magneten, i stedet for at trykke på.
Vi foreslår ikke at bruge en gevindmagnet. Selvom det er muligt at reducere strenge, står de ikke godt under drejningsmoment.